추운 날씨에도 노고 많으십니다.
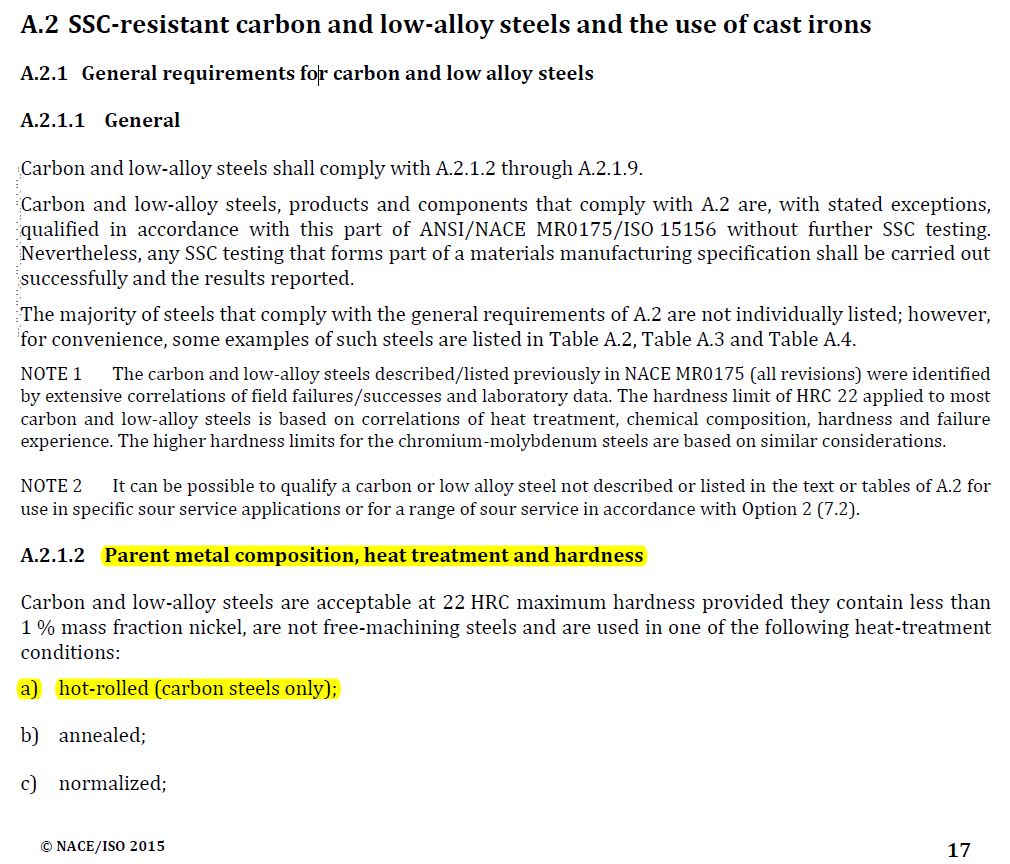
저는 Pipe fitting 제조업체에서 근무 중에 NACE MR0175/ISO15156-2에 명기된
Heat treatment conditions 중 Hot-rolled 정의(적용 범위) 관련하여 문의 드립니다.
1) 당사에서는 ASTM A234에 따라 WPB 재질(Carbon steel)의 Elbow를
Hot-formed(설정 온도900℃~910℃) 후 공냉한 제품은 일반적으로 별도 열처리를 진행하지 않고 있습니다
ASTM A234/A234M
7. Heat Treatment
7.2 WPB, WPC, and WPR Fittings:
7.2.1 Hot-formed WPB, WPC, and WPR fittings upon which the final forming operation is completed at a temperature above 1150 °F [620℃] and below 1800°F [980℃] need not be heat treated provided they are cooled in still air.
2) NACE MR0175/ISO15156-2에 명기된 "Hot-rolled (carbon steels only)"에
Elbow의 "Hot-formed"도 포함되는지.. 포함된다면 별도의 열처리가 요구되지 않는지..
여러 전문가분들의 의견이나 자료 요청 드립니다.
(현재는 NACE MR0175 적용품에 대해 Hot-formed으로 제작한 Elbow도 별도 열처리(Normalized)를 추가 실시 중입니다.)
감사합니다.

좋은 답글 위에 조금 더 보태어 봅니다.
우선 Wet H2S 의 severity에 따른 SSC의 으뜸되는 원천은 소재의 높은 경도와 강도입니다. 이에 따라 NACE MR0175/ISO15156 는 다음과 같이 요구하고 있습니다.
A.2.1.2 모재 (원소재)의 요구 조건: CS 와 LAS은 Ni 함유량이 1%이내로서 22 HRC 최대 경도에서 허용되는데 이는 쾌삭강이 아니고 a),b),c),d),e),f) 열처리 중 하나가 적용되어야 합니다. 여기서, hot-rolled (carbon steels only); 이는 plates, pipe & tubes등의 원소재 가공시 적용되며 Client에 의해 Q-T나 Normalizing이 요구되지 않는 한 대부분의 CS Fitting 원소재 (ASTM기준) 는 여기에 속할 것으로 예상됩니다.
A2.1.3, b) 모재에 대한 추가요구사항: ASTM A234, Gr. WPB 및 WPC에 대한 wrought 파이프 피팅은 경도가 197 HBW 를 초과하지 않는 경우에 허용됩니다.
(including A.2.1.6 Cold deformation and thermal stress relief)
A.2.1.4; 용접부에 대한 요구사항 – PWHT & Hardness (모재보다 다소 높은 값으로 요구)
[결론] NACE MR0175/ISO15156 의 ASTM A234, Gr. WPB 및 WPC 에 대한 요구 사항은 모재의 경우 Ni 함량 (<1.0%), 모재열처리 (per A.2.1.2) 를 만족하면 되고 Fitting제품은 A.2.1.3과 A2.1.6 에 따라 경도가 197 HBW 를 초과하지 않아야 합니다. 용접부는 A.2.1.4 에 따릅니다. 모재, 가공부 또는 용접부에 대한 Normalizing은 NACE Standards의 강제규정이 아니며 현재 적용하고 있다면 아마도 Client Spec (대부분의 Spec은 CS 모재 and/or Fitting Products에 대해 Normalizing을 요구함) 에 따르고 있는 것으로 판단됩니다.
참고로, NACE MR0175/ISO15156 and NACE MR0103/ISO17945 는 Bottom Line Requirements 만 제기한 것이며 그외 다양한 Industrial Documents* 와 Client’s Spec에 의해 추가 조사/실험 자료와 요구사항들이 제시되고 있습니다.
* Industrial Documents for Wet H2S Service
- ANSI/NACE MR0175/ISO15156 –Materials for Use in H2S Containing Environments in Oil and Gas Production
- ANSI/NACE MR0103/ISO17945 –Materials Resistant to SSC in Corrosive Petroleum Refining Environment
- BS EN ISO 21457 Materials Selection and Corrosion Control for Oil and Gas Production Systems
- NACE Publ. 8X194 – Materials and Fabrication Practices for New Pressure Vessels Used in Wet H2S Refinery Service
- NACE Publ. 8X294 – Review of Published Literature on Wet H2S Cracking of Steels Through 1989
- NACE TM0177 - Laboratory Testing of Metals for Resistance to Sulfide Stress Cracking in H2S Environments.
- NACE TM0284 - Evaluation of Pipeline and Plate Steels for Resistance to Stepwise Cracking.
- NACE RP0296 - Guidelines for Detection, Repair, and Mitigation of Cracking of Existing Petroleum Refinery Pressure Vessels in Wet H2S Environments-Item No. 21078
- EEMUA (The engineering Equipment and Materials Users Association) Publ. 179 – A Working Guide for CS Equipment in Wet H2S Service (developed largely from oil refinery experience)
- NACE Corrosion Paper No. 99424 – EEMUA–A Collective Users Viewpoint
- ASTM G35 - Standard Practice for Determining the Susceptibility of Stainless Steels and Related Nickel-Chromium-Iron Alloys to Stress-Corrosion Cracking in Polythionic Acids
- API Publ. 939-A - Research Report on Characterization and Monitoring of Cracking in Wet H2S Service
- API Publ. 939-B – Repair and Remediation Strategies for Equipment Operating in Wet H2S Service
- API RP55 - Recommended Practices for Oil and Gas Producing and Gas Processing Plant Operations Involving Hydrogen Sulfide
- API RP49 Recommended Practices for Safe Drilling of Wells Containing Hydrogen Sulfide
- API RP581 RBI Technology
- API RP571 Damage Mechanisms
- API RP 579 and ASNT SNT-TC-1A for further information on fitness for service and recommended practices for SNT-TC-1A.
- API 5L Line Pipe, Annex H PSL 2 Pipe Ordered for Sour Service
- V. Schwinn, Avoid H2S Corrosion in Refinery Vessels, Hydrocarbon, Jan. 1993
- D.R. Bush, et al., Introduction to NACE Standard MR0103, Hydrocarbon Processing, Nov. 2004
- D.R. Bush, et al., An Overview of NACE Standard MR0103 and Comparison with MR0175, Hydrocarbon Processing, NACE Corrosion/2004, Paper No.04649, 2004
유용한 정보와 함께, 공학적 판단까지 해 주셔서 감사드립니다.
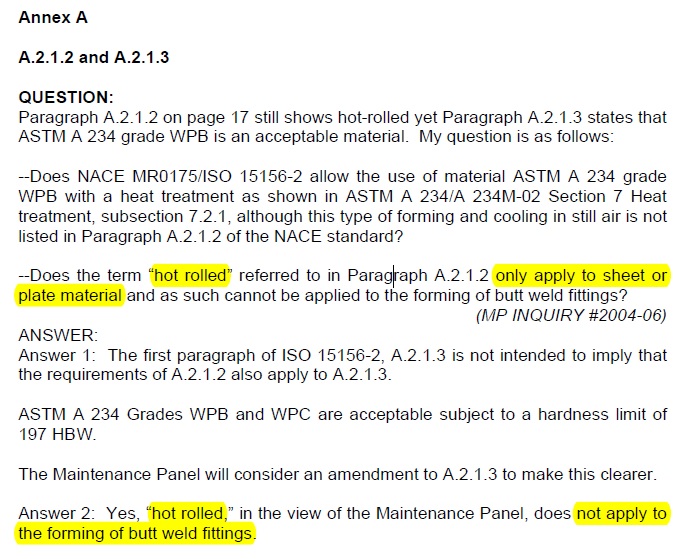
기술자료를 검색중에 본 질문내용에 대해서 접하게 되어서 답글 남기고 갑니다.
(본 질문내용에 대해서 이미 해결을 하셨을지도 모르겠네요. )
질문하신 내용은 NACE MR0175의 interpretation에 보면 나와 있습니다. 이미 다른 분께서 질문하신 내용을 NACE에서 답변을 줬습니다.
위 첨부된 사진이 그 내용이니 내용 참고하시면 충분히 이해되실듯 합니다.
1. Hot-rolled는 butt welding fitting과는 다르다는 내용입니다.
2. 그리고 A2.1.2은 A2.1.3의 필요요건이 아니며, A234WPB는 A2.1.2에 나와있는 열처리를 실시하지 않아도 경도만 맞으면 된다 입니다.
명확하게 해야 할 것이 있습니다.
두번째 질문은 A.2.1.2에 대한 내용을 자세하게 살필 필요가 있습니다.
A.2.1.2항은 모재 조성 특히 니켈에 대해, 이하의 열처리중에 하나를 실시한 경우, 그때의 경도가 최대 22 HRC까지를 허용한다는 요건입니다.
이 요건은 경도요건입니다. 여기서 의도하신 것을 찾기는 어려워 보입니다.
ASTM 234의 7.2.5항이 용접으로 제작되는 피팅에 대한 열처리 요건입니다. 다시한번 확인 바랍니다.
ASTM A234/234M의 7.2항에 있는 요건에 따라 해당시 열처리를 ASTM A960/A960M의 7항의 해당 열처리를 하면 되지 않나 생각됩니다.
그럼에도 Owner가 추가 열처리 요건을 제시하면, 그에 따라 실시하면 될 것으로 생각됩니다.
아래 붙임과 같이 Seamless 제작이냐 Welded 제작이냐에 따라 열처리나 경도 확인이 필요다고 생각됩니다.